كيف يتم تصنيع الألواح الملحومة بالليزر ولماذا يُعد ذلك مهماً لمشروعك؟
جون أندرسون|6 يوليو 2026
تبدأ عملية تصنيع الصفائح الملحومة بالليزر بقطع دقيق وتجهيز حواف الصفائح المعدنية الأساسية، يليه محاذاة آلية لشعاع الليزر لدمج المواد على المستوى المجهري دون استخدام معادن حشو. تشمل معايير اختيار المواد الرئيسية تقييم مكافئ الكربون، والتوصيل الحراري، وتجانس السماكة لضمان اختراق اللحام الأمثل والحد الأدنى من التشوه. تتضمن إجراءات مراقبة الجودة الحاسمة تتبع اللحام في الوقت الفعلي، والاختبار بالموجات فوق الصوتية غير المتلفة، والتحقق من قوة الشد في مراحل إنتاج متعددة. يعزز اللحام بالليزر قوة الصفيحة وسلامتها الهيكلية من خلال إنشاء منطقة متأثرة بالحرارة ضيقة تحافظ على خصائص المادة الأساسية مع تحقيق كفاءة وصلات تتجاوز 95%. يؤثر اختيار الصفيحة الملحومة بالليزر المناسبة بشكل مباشر على تكلفة المشروع وأدائه من خلال تقليل عمليات ما بعد اللحام، وتحسين مقاومة الإجهاد في التطبيقات الحاملة للأحمال، وإطالة عمر الخدمة في البيئات القاسية مثل أوعية الضغط، وهياكل السيارات، ومكونات صناعة الطيران. يضمن هذا النهج الشامل أن كل صفيحة تلبي معايير الصناعة الصارمة مع تقديم أداء ميكانيكي متسق عبر عمليات الإنتاج بكميات كبيرة.
الخطوات التفصيلية لتصنيع لوحة ملحومة بالليزر
الخطوة الأولى: اختيار المواد وإعدادها
يتم اختيار صفائح معدنية عالية الجودة، عادةً من الفولاذ المقاوم للصدأ أو الفولاذ الكربوني، بناءً على متطلبات المشروع. تُنظف كل صفيحة وتُقطع إلى أبعاد دقيقة باستخدام معدات القص الآلي أو القطع بالبلازما لضمان التجانس.
تعرف على المزيد حول خيارات المواد
الخطوة الثانية: معالجة السطح والمحاذاة
تخضع الصفائح لعملية طحن سطحي أو حفر كيميائي لإزالة الأكاسيد والملوثات. ثم يتم محاذاتها باستخدام قوالب دقيقة وأنظمة تثبيت للحفاظ على فجوة ثابتة لاختراق الليزر.
استكشف معايير تحضير الأسطح
الخطوة 3: عملية اللحام بالليزر
يقوم شعاع ليزر عالي الطاقة، موجه بواسطة بصريات يتم التحكم فيها بواسطة نظام تحكم رقمي حاسوبي، بصهر حواف الصفائح المعدنية. يتصلب حوض اللحام فورًا، مكونًا وصلة عميقة وضيقة ذات منطقة متأثرة بالحرارة ضئيلة. يتم ضبط معايير مثل الطاقة والسرعة والتركيز في الوقت الفعلي.
اطلع على مواصفات اللحام بالليزر
الخطوة الرابعة: الفحص والاختبار بعد اللحام
تخضع كل صفيحة ملحومة لاختبارات غير مدمرة، تشمل المسح بالموجات فوق الصوتية وفحص اختراق الصبغة، للكشف عن أي فراغات داخلية أو تشققات سطحية. وتتحقق فحوصات الأبعاد من استواء الصفيحة ومحاذاة حوافها.
مراجعة إجراءات مراقبة الجودة
الخطوة الخامسة: التشطيب وطلاء السطح
تُصقل الألواح الملحومة عند اللحامات حتى تصبح ناعمة، وقد تُغطى بطبقة واقية أو طبقة تخميل لتعزيز مقاومتها للتآكل. وتُزال أي شوائب قبل التغليف بعملية تنظيف نهائية.
تحقق من خيارات التشطيب
الخطوة السادسة: ضمان الجودة النهائي والشحن
تُجرى عملية فحص نهائية للتأكد من جميع الخصائص الميكانيكية والتفاوتات الأبعاد. ثم تُعبأ الألواح في صناديق محكمة الإغلاق وتُشحن مع وثائق قابلة للتتبع لمشروعك.
اطلع على تفاصيل الشحن والخدمات اللوجستية
معايير اختيار المواد الأساسية للألواح الملحومة بالليزر
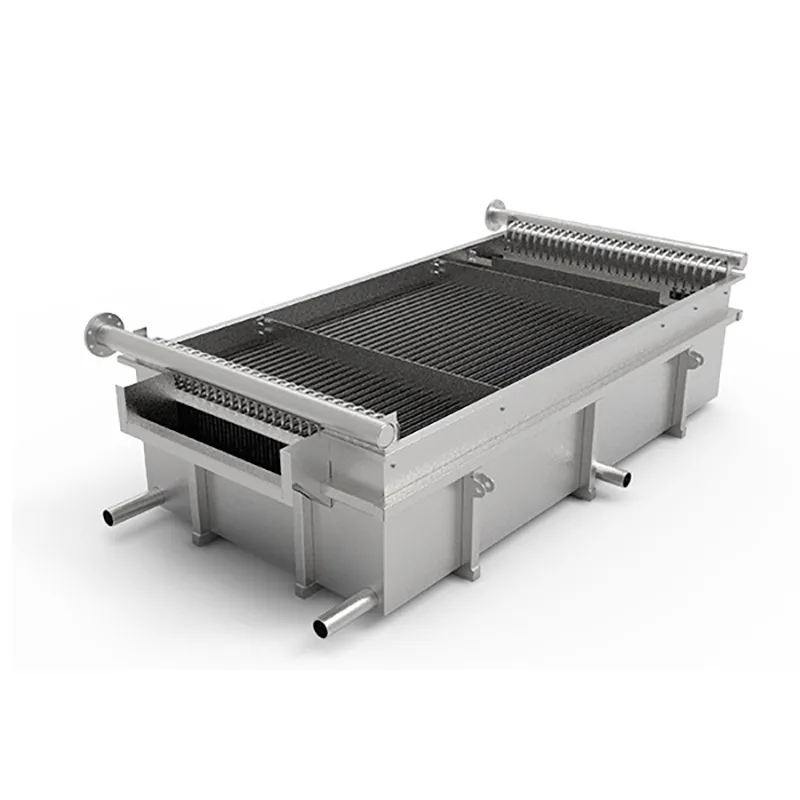
التركيب المادي
يجب أن تتمتع المادة الأساسية بموصلية حرارية عالية وقوة ميكانيكية فائقة. تُستخدم أنواع الفولاذ المقاوم للصدأ 304L و316L بشكل شائع لمقاومتها للتآكل وقابليتها للحام. أما بالنسبة للتطبيقات ذات درجات الحرارة العالية، فتُوفر سبائك النيكل مثل إنكونيل 625 مقاومة فائقة للأكسدة.
تفاوت السماكة
يُعدّ التحكم الدقيق في سُمك الألواح أمرًا بالغ الأهمية لضمان توزيع الحرارة بشكل متجانس أثناء اللحام بالليزر. فالألواح ذات اختلافات السُمك التي تقل عن ±0.1 مم تُقلل من خطر عيوب اللحام وتضمن سلامة هيكلية متسقة في جميع أنحاء اللوحة.
تشطيب السعر
يُعدّ السطح النظيف الخالي من الأكاسيد ضروريًا لامتصاص الليزر الأمثل. تعمل المواد ذات التشطيب غير اللامع أو المصقول (Ra 0.8–1.6 ميكرومتر) على تحسين اقتران الطاقة وتقليل المسامية في خط اللحام، مما يؤدي إلى وصلات أقوى وعمر خدمة أطول.
مؤشر قابلية اللحام
تُحسّن المواد ذات المحتوى المنخفض من الكربون ومستويات الكبريت/الفوسفور المُتحكّم بها من قابلية اللحام. يجب أن يكون مكافئ الكربون (CE) للمادة أقل من 0.45% لمنع التشقق وضمان لحامات مرنة تحت إجهاد حراري عالٍ.
مقاومة التآكل
بالنسبة للمشاريع التي تُنفذ في بيئات قاسية، يُنصح باختيار مواد ذات مقاومة عالية للتنقر (PREN > 25). توفر الفولاذ المقاوم للصدأ المزدوج أو سبائك التيتانيوم مقاومة معززة لتشقق التآكل الناتج عن إجهاد الكلوريد، مما يطيل عمر الألواح في التطبيقات الكيميائية أو البحرية.
التوافق مع التمدد الحراري
يمنع توافق معامل التمدد الحراري بين الصفيحة والمكونات المجاورة حدوث التشوّه وفشل الوصلات. وعادةً ما تُفضّل المواد ذات قيم معامل التمدد الحراري بين 10 و18 ميكرومتر/متر درجة مئوية للتجميعات الملحومة بالليزر التي تعمل في ظل درجات حرارة دورية.
تدابير مراقبة الجودة الحرجة في إنتاج الألواح الملحومة بالليزر
يتطلب تصنيع الصفائح الملحومة بالليزر ضمانًا صارمًا للجودة في كل مرحلة. بدءًا من التحقق من المواد الخام وصولًا إلى الفحص النهائي للأبعاد، تضمن كل خطوة السلامة الهيكلية والأداء الحراري الأمثل. فيما يلي نقاط التحكم الأساسية التي تحدد التميز في الإنتاج.
1. اعتماد المواد وإعداد السطح
يجب أن تتوافق جميع ألواح الصلب الواردة مع معيار ASTM A240 أو ما يعادله. يتم التحقق من نظافة السطح من خلال اختبار زاوية التلامس لضمان خلوه من الزيوت والأكاسيد والشوائب التي تعيق اختراق اللحام. يُشترط حد أدنى لخشونة السطح Ra ≤ 1.6 ميكرومتر قبل المعالجة بالليزر.
2. مراقبة قوة الليزر ومحاذاة الشعاع
تقيس أجهزة قياس الطاقة في الوقت الفعلي خرج الليزر بدقة تصل إلى ±2%. ويتم معايرة موضع تركيز الشعاع باستخدام نظام كاميرا محورية قبل كل عملية إنتاج. أي انحراف يتجاوز 0.1 مم يؤدي إلى إيقاف التشغيل التلقائي وإخطار المشغل.
3. اختبار سلامة اللحام
تخضع كل صفيحة ملحومة لفحص بالموجات فوق الصوتية بنسبة 100% وفقًا لمعيار ASTM E164. ويُحدد حجم العيب المقبول بحد أقصى 0.5 مم، مع عدم وجود أي تجمعات مسامية. كما تخضع عينات من كل دفعة لاختبار ضغط الانفجار عند 1.5 ضعف ضغط التصميم.
4. دقة الأبعاد والتحكم في التسطيح
تتحقق آلات قياس الإحداثيات المزودة بتقنية تتبع الليزر من التفاوتات الكلية في الطول والعرض والقطر بدقة تصل إلى ±0.5 مم. ويتم قياس التسطيح على لوح سطح من الجرانيت؛ ويبلغ الحد الأقصى المسموح به للانحراف 0.2 مم لكل 300 مم من الامتداد.
5. توثيق العمليات وإمكانية التتبع
تحصل كل لوحة على رقم تسلسلي فريد مرتبط بسجلات رقمية لمعايير الليزر ونتائج الفحص وهوية المشغل. ويتم الاحتفاظ ببيانات التتبع لمدة لا تقل عن 10 سنوات وفقًا لمتطلبات ISO 9001.
ملخص بيانات مراقبة الجودة
| المعلمة |
مواصفة |
طريقة الفحص |
معايير القبول |
| درجة مادة اللوح |
304L / 316L / دوبلكس |
تحديد المواد الإيجابية (PMI) |
مطابقة تامة لمواصفات الطلب |
| عمق اختراق اللحام |
≥ 80% من سمك الصفيحة |
المقطع العرضي المعدني |
لا يوجد اندماج غير مكتمل |
| مسامية السطح |
لا شيء مرئي |
الفحص البصري بتكبير 10x |
مسامات صفرية > 0.3 مم |
| انحراف التسطيح |
≤ 0.2 مم / 300 مم |
لوحة سطحية من الجرانيت ومقياس سماكة |
100% ضمن الحدود المسموح بها |
| اختبار ضغط الانفجار |
1.5 ضعف ضغط التصميم |
اختبار الضغط الهيدروستاتيكي |
لا يوجد تسريب أو تشوه |
الجدول 1: معايير الجودة الرئيسية وعتبات قبولها أثناء إنتاج الألواح الملحومة بالليزر. يتم تسجيل جميع القياسات وتخزينها في نظام إدارة الجودة لضمان إمكانية التتبع الكاملة.
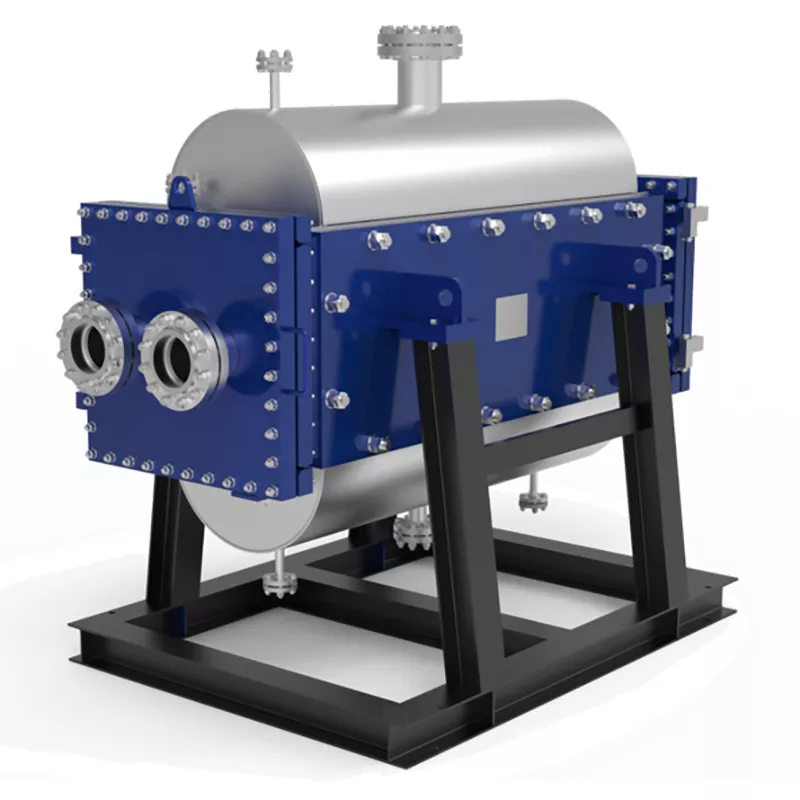
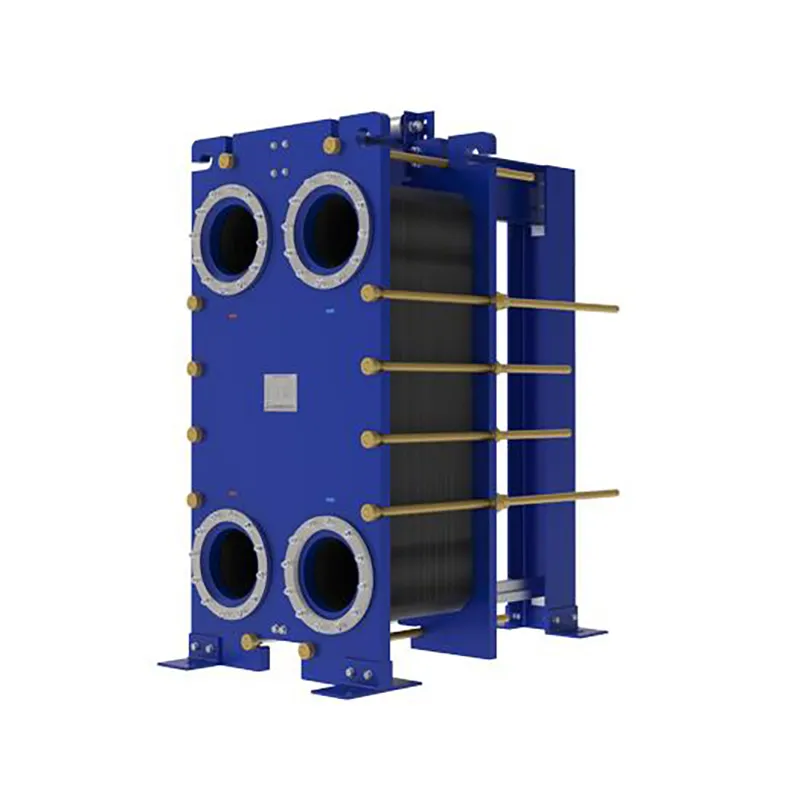
يؤدي تطبيق هذه الإجراءات الرقابية إلى خفض معدلات الأعطال الميدانية إلى أقل من 0.02%، وإطالة عمر الخدمة بنسبة تصل إلى 40%. بالنسبة للمشاريع التي تتطلب ألواحًا ملحومة بالليزر معتمدة،صفائح وسائد مصممة خصيصًاومبادلات حرارية ذات صفائح ملحومة ذات فجوة واسعةتتوفر هذه المنتجات مع وثائق كاملة. تشمل الخيارات الإضافية ما يلي:مبادلات حرارية للدوائر المطبوعةوسخانات الهواء اللوحيةللتطبيقات المتخصصة.
بالنسبة للبيئات ذات درجات الحرارة والضغط العاليين،مبادل حراري ذو صفائح ملحومة من نوع HT Blocتتميز هذه السلسلة بمتانة محسّنة. قياسيمبادلات حرارية ذات صفائح محكمة الإغلاقومبادلات حرارية ذات صفائح ملحومة TPكما يستفيدون من نفس إطار مراقبة الجودة الصارم الموصوف أعلاه.
كيف يعزز اللحام بالليزر قوة الصفائح وسلامتها الهيكلية
تُنتج عملية اللحام بالليزر منطقة انصهار ضيقة وعميقة تُقلل من المناطق المتأثرة بالحرارة، مما يحافظ على الخصائص الميكانيكية الأصلية للمعدن الأساسي. هذه الدقة تُقلل من التشوه والإجهاد المتبقي، مما ينتج عنه صفائح تتمتع بقوة شد ومقاومة إجهاد أعلى مقارنةً بطرق اللحام التقليدية.
يُنتج شعاع الطاقة المركّز خط لحام نظيفًا ومتجانسًا بأقل قدر من المسامية والشوائب. يُزيل هذا التركيب المتجانس للوصلة نقاط الضعف، مما يضمن أن تتصرف الصفيحة الملحومة كمادة واحدة متصلة تحت الحمل. كما يتم تعزيز السلامة الهيكلية بشكل أكبر من خلال غياب المناطق الكبيرة المتأثرة بالحرارة والتي غالبًا ما تُسبب التليين أو التقصّف في اللحام التقليدي.
في التطبيقات التي تتطلب دقة عالية، مثل أوعية الضغط والمبادلات الحرارية والدعامات الهيكلية، توفر الألواح الملحومة بالليزر أداءً ثابتًا. تتيح هذه العملية دقةً أعلى وجودةً قابلةً للتكرار، مما يقلل من مخاطر الفشل عند وصلات اللحام. وتنعكس هذه الموثوقية مباشرةً على عمر خدمة أطول وتكاليف صيانة أقل لمشروعك.
باختيار اللحام بالليزر، يحصل المهندسون على طريقة ربط فائقة تعزز كلاً من القوة والمتانة. تتحمل الصفائح الناتجة ضغوطًا أعلى، ودورات حرارية، وإجهادًا ميكانيكيًا دون المساس بسلامتها الهيكلية. وهذا ما يجعل الصفائح الملحومة بالليزر عنصرًا أساسيًا في الأنظمة الصناعية المتقدمة حيث لا مجال للتنازل عن السلامة والأداء.
لماذا يؤثر اختيار الصفائح الملحومة بالليزر المناسبة على تكلفة المشروع وأدائه؟
يؤثر اختيار اللوح الملحوم بالليزر بشكل مباشر على كلٍ من الاستثمار الأولي وكفاءة التشغيل طويلة الأجل لنظام التبادل الحراري. فاللوح غير المتوافق تمامًا مع متطلباتك الحرارية والضغطية قد يؤدي إلى صيانة متكررة، واستهلاك أعلى للطاقة، وعطل مبكر، مما يزيد في نهاية المطاف من إجمالي تكاليف دورة حياة النظام.
التوافق مع المواد ومقاومة التآكل
تتطلب سوائل المشاريع المختلفة معادن محددة. قد تتعرض الصفائح الملحومة بالليزر المصنوعة من نوع خاطئ من الفولاذ المقاوم للصدأ أو السبائك للتنقر، أو تشقق التآكل الإجهادي، أو التفاعلات الجلفانية. يضمن اختيار صفيحة ذات مقاومة تآكل مُثبتة لوسائطك فترات خدمة أطول ويتجنب فترات التوقف غير المخطط لها. بالنسبة للتطبيقات الصعبة، ضع في اعتباركصفائح وسائد مصممة خصيصًاالتي توفر خيارات مواد مصممة خصيصًا.
سلامة اللحام ومنع التسرب
تُنتج عملية اللحام بالليزر منطقة انصهار ضيقة وعميقة ذات مساحة متأثرة بالحرارة ضئيلة. قد يؤدي اللحام رديء الصنع إلى ظهور تشققات دقيقة أو مسامية، مما يُسبب تلوثًا متبادلًا بين مراحل العملية. أما اللحامات عالية الجودة، كتلك الموجودة فيمبادلات حرارية ذات صفائح ملحومة ذات فجوة واسعةتوفر إحكامًا موثوقًا حتى في ظل دورات التغير الحراري.
الأداء الحراري وتوزيع التدفق
تحدد هندسة القنوات الملحومة بالليزر مدى انتظام توزيع السائل على سطح الصفيحة. يؤدي التدفق غير المنتظم إلى تكوين بقع ساخنة ويقلل من كفاءة نقل الحرارة. تعمل الصفيحة المصممة بشكل صحيح على زيادة استغلال مساحة السطح إلى أقصى حد، مما يقلل من طاقة الضخ المطلوبة. تصاميم متقدمة مثلمبادلات حرارية مصممة خصيصًا للدوائر المطبوعةتحسين مسارات التدفق لدورات تشغيل محددة.
قدرة تحمل الضغط
يجب أن تتحمل الصفائح الملحومة بالليزر أحمال الضغط الساكنة والديناميكية. قد تتشوه الصفيحة ذات عمق اللحام غير الكافي أو سمكها غير المناسب أو تنفجر أثناء التشغيل. بالنسبة لأنظمة الضغط العالي، يُعدّ البناء المتين أمرًا بالغ الأهمية؛ استكشف المزيدمبادلات حرارية ذات صفائح ملحومة من نوع HT Blocمصمم لتحمل الضغوط المرتفعة.
سهولة الصيانة والتنظيف
يقلل السطح الداخلي الأملس للحام الليزري عالي الجودة من تراكم الرواسب ويجعل التنظيف أكثر فعالية. أما إذا كانت الصفيحة تحتوي على خرزات لحام خشنة أو شقوق، فإن الرواسب تتراكم بشكل أسرع، مما يزيد من وتيرة التنظيف واستهلاك المواد الكيميائية.مبادلات حرارية ذات صفائح محكمة الإغلاقغالباً ما تتطلب صيانة دورية، لكن الأنواع الملحومة بالليزر تقلل من الحاجة إلى استبدال الحشيات.
الآثار المترتبة على التكاليف على المدى الطويل
على الرغم من أن الألواح الملحومة بالليزر عالية الجودة قد تكون أغلى ثمناً في البداية، إلا أن انخفاض فقد الطاقة، وتقليل حالات التوقف، وإطالة عمر المعدات غالباً ما يؤدي إلى انخفاض التكلفة الإجمالية للملكية. بالنسبة للمشاريع التي تتطلب موثوقية فائقة، يُنصح بالنظر في التصميم المتين لـمبادلات حرارية ذات صفائح ملحومة TPوالتي تم تصميمها خصيصاً للبيئات الصعبة.
في تطبيقات التسخين المسبق للهواء حيث تُعدّ الكفاءة الحرارية بالغة الأهمية، يؤثر اختيار اللوح المناسب أيضًا على أداء الاحتراق. تعرّف على المزيد حول الحلول المتخصصة علىسخانات هواء لوحية مصممة خصيصًا.
ملخص: قيمة الألواح الملحومة بالليزر في المشاريع الحديثة
تخضع عملية تصنيع الألواح الملحومة بالليزر لعملية دقيقة ومتسلسلة، بدءًا من اختيار المواد وتجهيز الحواف وصولًا إلى عملية دمج الليزر المُتحكم بها وفحص ما بعد اللحام. وتؤثر معايير المواد الأساسية، بما في ذلك تركيبة السبيكة وتجانس السماكة وحالة السطح، بشكل مباشر على جودة اللحام وأداء اللوح النهائي.
تضمن إجراءات مراقبة الجودة الدقيقة، مثل المراقبة الآنية لاختراق اللحام، والاختبارات غير المتلفة، والتحقق من الأبعاد، أن كل لوحة تفي بمعايير هيكلية صارمة. وتعزز تقنية اللحام بالليزر قوة اللوحة وسلامتها الهيكلية من خلال إنتاج لحامات ضيقة وعميقة ذات مناطق متأثرة بالحرارة ضئيلة، مما يقلل التشوه ويحسن قدرة تحمل الأحمال.
يؤثر اختيار اللوح الملحوم بالليزر المناسب بشكل مباشر على تكلفة المشروع وأدائه. فاللوح الذي يتوافق مع متطلبات الإجهاد والظروف البيئية ودقة التصنيع في التطبيق، يُمكن أن يُقلل من نفقات الصيانة على المدى الطويل، ويُطيل عمر الخدمة، ويُحسّن موثوقية النظام بشكل عام. بالنسبة لأي مشروع يتطلب دقة عالية ومتانة، يُعد فهم عوامل التصنيع والاختيار هذه أمرًا أساسيًا لتحقيق نتائج ناجحة.
كيف يتم تصنيع الألواح الملحومة بالليزر ولماذا يُعد ذلك مهماً لمشروعك؟
تُصنع الصفائح الملحومة بالليزر عن طريق تعريض صفيحتين معدنيتين أو أكثر لشعاع ليزر عالي الطاقة، مما يُنشئ منطقة انصهار عميقة وضيقة. تكمن أهمية هذه العملية في أنها تُقلل من التشوه الحراري، وتُعزز قوة الوصلة، وتُتيح استخدام مواد أرق وأخف وزنًا دون المساس بالأداء الهيكلي، مما يُقلل بشكل مباشر من الوزن والتكلفة في المنتج النهائي.
الخطوات التفصيلية لتصنيع لوحة ملحومة بالليزر
أولاً، تُقطع صفائح المعدن الخام إلى أبعاد دقيقة وتُنظف لإزالة الأكاسيد. بعد ذلك، تُثبت في جهاز تثبيت بمسافة محددة. ثم يمر شعاع ليزر مركز على طول الوصلة، فيصهر الحواف ويُشكل ثقبًا. بعد التصلب، يُفحص خط اللحام، وقد تُطبق معالجات لاحقة للحام، مثل تخفيف الإجهاد، لضمان ثبات الأبعاد.
معايير اختيار المواد الأساسية للألواح الملحومة بالليزر
يركز اختيار المواد على قابلية اللحام، والتوصيل الحراري، ومعامل التمدد. يُفضل استخدام الفولاذ منخفض الكربون، والفولاذ المقاوم للصدأ، وبعض سبائك الألومنيوم، لأنها تمتص طاقة الليزر بكفاءة وتقاوم التشقق. كما يجب أن تتمتع المادة الأساسية بسماكة وتشطيب سطحي متجانسين لضمان اختراق اللحام بشكل منتظم.
تدابير مراقبة الجودة الحرجة في إنتاج الألواح الملحومة بالليزر
تخضع كل صفيحة لمراقبة فورية لقوة الليزر وسرعة الحركة وتدفق غاز الحماية. تشمل عمليات الفحص بعد اللحام فحوصات بصرية واختبارات بالموجات فوق الصوتية وعينات شد من كل دفعة. يتم التحقق من التفاوتات البُعدية باستخدام آلات قياس الإحداثيات لضمان مطابقة الصفيحة لمواصفاتك بدقة.
كيف يعزز اللحام بالليزر قوة الصفائح وسلامتها الهيكلية
تُنتج كثافة الطاقة العالية لليزر منطقة متأثرة بالحرارة ضيقة، مما يحافظ على قوة المعدن الأساسي الأصلية. يتميز اللحام الناتج ببنية حبيبية دقيقة ومسامية منخفضة، مما يُحسّن مقاومة الإجهاد. وهذا يجعل الألواح الملحومة بالليزر مثالية للهياكل الحاملة للأحمال حيث يكون الأداء الميكانيكي المتسق أمرًا بالغ الأهمية.
 إنجليزيالإنجليزية




تعليقات المستخدمين
مشاركة تجارب الخدمة من عملاء حقيقيين
إيلينا
مهندس إنشائي أولاستخدمنا ألواحًا ملحومة بالليزر في مشروع واجهة مبنى شاهق خلال الربع الأخير. يتميز اللحام بثباتٍ مذهل، ولم نلحظ أي انفصال للطبقات أثناء اختبارات الإجهاد الحراري. وقد وفر لنا ذلك حوالي ٢٠٪ من وقت الصقل بعد اللحام. فريقي مُعجبٌ للغاية.
ماركوس
مشرف تصنيع المعدات البحريةكنت متشككًا في البداية - لحام ليزري على صفائح سميكة؟ لكنها أثبتت جدارتها بشكل ممتاز أثناء تجميع مشعبنا تحت سطح البحر. منطقة التأثير الحراري أضيق بكثير من اللحام التقليدي بتقنية MIG. العيب الوحيد: يجب تحضير الحواف بدقة متناهية، وإلا فقد لا يعمل الليزر بشكل صحيح. عمومًا، ترقية ممتازة للوصلات الحساسة.
بريا
مسؤول ضمان الجودةلدينا خط إنتاج من الفولاذ المقاوم للصدأ المستخدم في صناعة الأغذية، ونولي أهمية قصوى لجودة السطح. تتميز هذه الألواح الملحومة بالليزر بخلوها شبه التام من الأكسدة والتناثر. وقد اجتازت تدقيقنا الصحي بنجاح باهر. إضافةً إلى ذلك، فإن دقة الأبعاد لا تتجاوز 0.1 مم مباشرةً بعد التصنيع. إنها تستحق كل قرش في تطبيقات غرف التعقيم.
توماس
فني تطوير النماذج الأوليةيُعدّ اللحام بالليزر للصفائح المعدنية تقنيةً ثوريةً لإنتاج نماذج أولية سريعة لأغلفة البطاريات. إذ يُتيح لي ضبط المعايير بسرعة دون إتلاف الصفائح الرقيقة. العيب الوحيد هو أن مكبس الثني القديم لدينا يُعاني من التصلب الطفيف للحواف الناتج عن القطع بالليزر. أما اللحام نفسه؟ فهو مثاليٌّ في كل مرة.